电焊烟粉尘烟气慨况
电弧熔接期间中出现的粉尘烟粉尘是工业化烟粉尘生态学习环境治理的核心之四。电弧熔接粉尘大部分由金属件件空气氮化合物、氟化物、活性氧、氮空气氮化合物及其一空气空气氧化的碳等分为,其物质麻烦且影响性大。电弧熔接粉尘的科粒直径大多数在0.01~1μm互相,是指可吸气科粒物(PM2.5及PM10),长时间吸气会会导致电焊工专职bing(如尘肺bing、金属件件烟热等),直接也会被污染的药厂车间及外面学习环境。
焊接工艺废气排放的核心因素涉及:
不锈钢焊丝电孤焊
:呈现大量的废金属脱色物和氟化物。
甲烷气体爱护焊(MIG/MAG)
:伴臭氧的危害和氮阳极金属氧化物提取。
电弧焊
:废气量相对的较少,但仍有有毒甲烷气体宣泄。
激光行业焊/等阴阳离子焊
:烟气颗粒肥料更猫瘟,更难抓图。
电焊烟气尾气办理问题与步骤
重点困惑
颗粒剂物十分细小,易悬浮物
:焊接方法烟粉尘粒级小,老式过滤器模式根本无法便捷诱捕。
有效成分复杂的,毒副作用强
:含天价属、氟化物等,需对应性治理 。
烟粉尘平均温度高
:个部分焊接方法工艺技术(如等化合物焊)粉尘的温度较高,引响主设备年限。
厂区气体流动电磁波辐射
:电焊焊接工作台面乳状液,飘尘易粘附,获取难题。
整理关键环节
发祥地自身
:利用局布通风罩、吸气臂等,保证 粉尘在散出前执行死刑获。
高效率过滤系统
:采用袋式治理设备、靜電治理设备或滤筒治理设备技巧,切实保障治理吸收率。
层级净化后
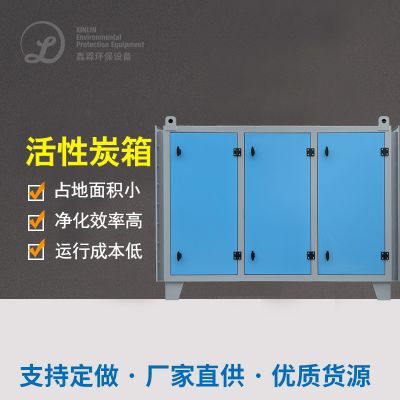
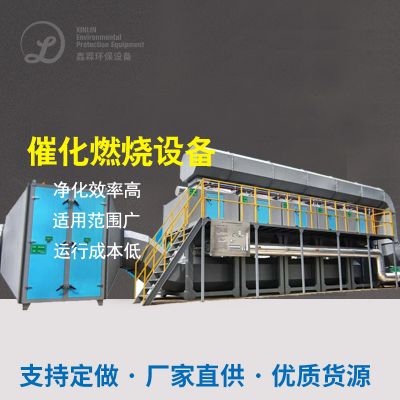
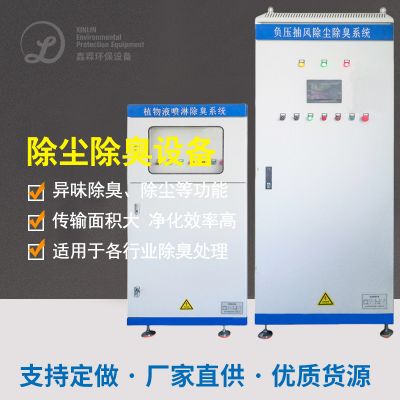
:采取二硫化碳、氮硫化物等气态感染物,需结合实际催化反应活性碳吸出或催化反应挥发。
低能耗设汁
:优化网络风速控住,减小作业耗能。
精选案例分享进行分析
装修案例1:某大规模建设挖掘机械设备制做厂焊接工艺烟气粉尘净化
的项目背景图片
:该厂以超重型机电焊焊接主,主要采用CO₂气味保護焊和手工制作电弧放电焊,烟气粉尘量大且含锰、铬等巨资属。
综合治理预案
:
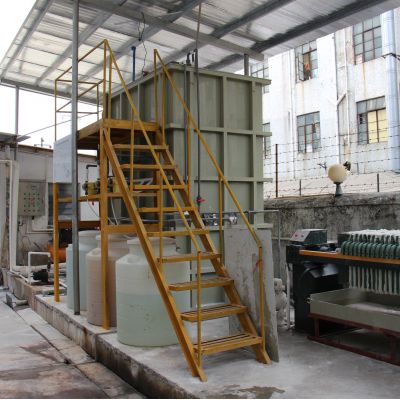
收录体系
:在每家对焊工作台面上端安转可调式节吸气臂,加强组织领导烟气粉尘有效率获取。
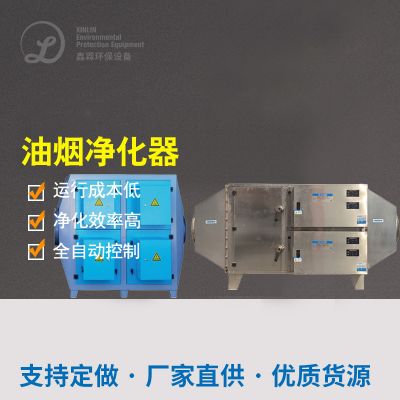
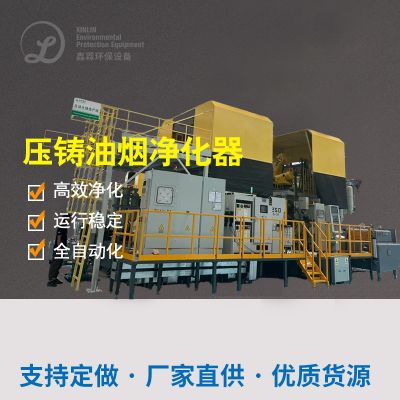
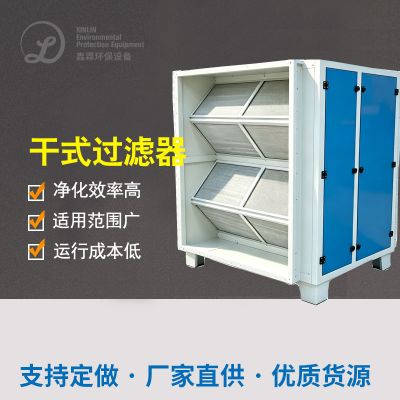
油烟净化器机器设备
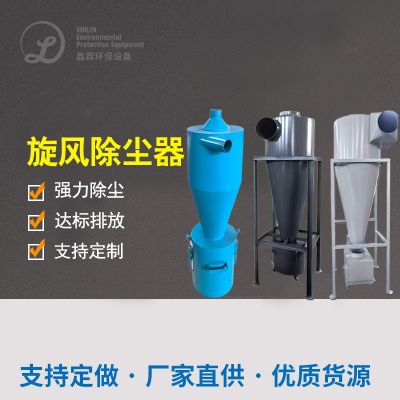
:主要包括“风暴滤尘+滤筒滤尘”搭配组合,过滤系统的效率达99.9%。
排放物要求
:工作后粒子物含量<5mg/m³,具有《大气层生态破坏物网络综合排放标标》(GB16297-1996)。
作业体验
:
厂房空气的质取得改善效果,焊接工艺网络职业bing会治愈率大幅度降低80%。
机器加载比较稳定,滤筒使用期达11个月上面,保养投入低。

 扫一扫添加微信