补焊工厂气体情况
电焊具体步骤中发生的废液因素僵化,最主要属于烟粉尘、废金属氮化合物物、损害乙炔气等。表明电焊的工艺有所为距离,废液因素有所为距离:
烟气粉尘粉末物
:主要组分为铁、锰、铬、镍等不锈钢硫化物,粒度一般在0.01-1μm区间内,易透明桌面在的空气中。
有危害性的气味
:涉及到臭氧杀菌(O₃)、氮阳极非金属被氧化的物(NOx)、一阳极被氧化的碳(CO)、二阳极被氧化的碳(CO₂)等。
蒸发性巧妙物(VOCs)
:的部分激光焊接方法中选择焊剂或保护好有机废气气体不会产生了一少部分VOCs。
焊结排放物包括如下特殊性:
粒级小
:大方面非甲烷总烃状物算是可吸到非甲烷总烃状物(PM10及PM2.5),对体内为害大。
渗透压浮动大
:焊接方法作业管理时气体行成量随技艺产品参数变化无常显著。
耐高温高湿
:部位熔接气体温度因素较高且含有水热空气,提升了办理强度。
焊接工艺尾气办理重点难点与原则
处里难题
颗粒状物清除的效率的要求高
:悍接烟气颗料的细小,以往除尘器生产设备难高效、性价比最高捕集器。
三种造成的大气污染物相融
:需此外治理 颗粒肥料物、气态污染源物,加工制作工艺 乐队组合更复杂。
生产线上平面布置被限
:焊接方法工作台面扩散或中国电信时,集气整体设计方案困难程度大。
水耗与操作成本投入
:除理系统性需兼备特效与经济能力性。
重中之重技术工艺重点
根源操作
:重要用到低粉尘电焊材料和工艺设计。
高效、性价比最高集气系统化
:据厂房构造制定合理有效的边缘排风机或局部排烟系统软件。
多级别处里技艺
:一般是必须"预整理+主整理+后整理"的组和技艺。
智慧化管理
:据烟粉尘氧化还原电位自己调理体系电脑运行数据,降低了能源消耗。
原素典型案例探讨
实例一:某大型设备厂激光焊接车间管理有机废气管理
工程项目的背景
:
此车间以巨型组成部分件补焊为之主要,利用埋孤焊、气休保护区焊等各种的工艺,单日制造烟粉尘约50kg,气体温度因素常达60℃及以上。
解决方式
:
集气软件
:用于顶吸罩+侧吸罩搭配,狠抓焊接工艺工作台面废气气体吸附率≥90%。
除工院艺
:
预解决:风暴吸尘器消除大颗粒剂
主整理:高效、性价比最高滤筒清灰器(PTFE覆亚膜过滤材料)
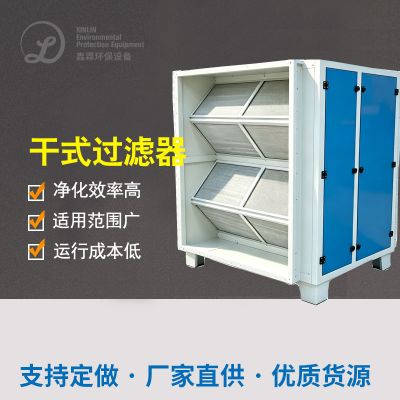
后净化办理:催化活性炭过滤器吸器净化办理残留气态破坏物
智慧掌握
:选择锡焊车间工作台发动机启停自動设定送风机转动速度。
加工使用效果
:
粒状物摆放密度<10mg/m³
VOCs避开率>85%
软件万元产值能耗缩减30%

 扫一扫添加微信